 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
PVC-rörsträngsprutning: Varför betyder lågt vridmoment inte hög kvalitet?
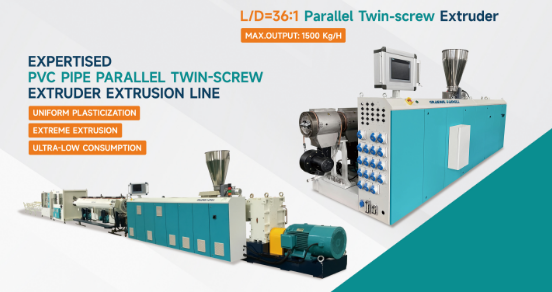
Ningbo Fangli Technology Co., Ltd.är entillverkare av mekanisk utrustningmed över 30 års erfarenhet avutrustning för extrudering av plaströr, nytt miljöskydd och ny materialutrustning. Sedan starten har Fangli utvecklats utifrån användarnas krav. Genom ständiga förbättringar, oberoende FoU på kärnteknologin och matsmältning och absorption av avancerad teknologi och andra medel, har vi utvecklatPVC-rör extrudering linje, PP-R rörsträngsprutningslinje, PE vattenförsörjning / gasrör extrudering linje, som rekommenderades av det kinesiska byggnadsministeriet för att ersätta importerade produkter. Vi har fått titeln "Förstklassigt varumärke i Zhejiang-provinsen".
I PVC-rörextruderingsprocessen tillskrivs många bearbetningsavvikelser ofta felaktigtotillräcklig smörjning. När vridmomentet ökar, smältflödet blir instabilt eller rörytan blir grov, är den omedelbara reaktionen i många fabriker att tillsätta mer smörjmedel. På kort sikt sjunker vridmomentet, materialflödet förbättras och produktionslinjen går smidigare, vilket leder till den lätta slutsatsen att problemet är löst.
Överdriven smörjning är vanligtvis inte avsiktlig utan utvecklas snarare gradvis genom upprepade processjusteringar. När produktionslinjen stöter på tryckfluktuationer, ojämna ytor, enstaka materialstopp, dålig sammansmältning eller ökad extruderingsbelastning, tenderar operatörer att tillsätta smörjmedel stegvis. Den initiala produktionen blir verkligen smidigare. Men när den smörjande effekten blir för stark, tenderar hartspartiklar att glida överdrivet inuti cylindern innan de smälts helt. Detta leder till en minskad smälthastighet, minskad smältkohesion, instabil mjukning och följaktligen ett smalare bearbetningsfönster. Eftersom utrustningen fortfarande verkar fungera smidigt är sådana problem ofta svåra att upptäcka snabbt på verkstadsgolvet.
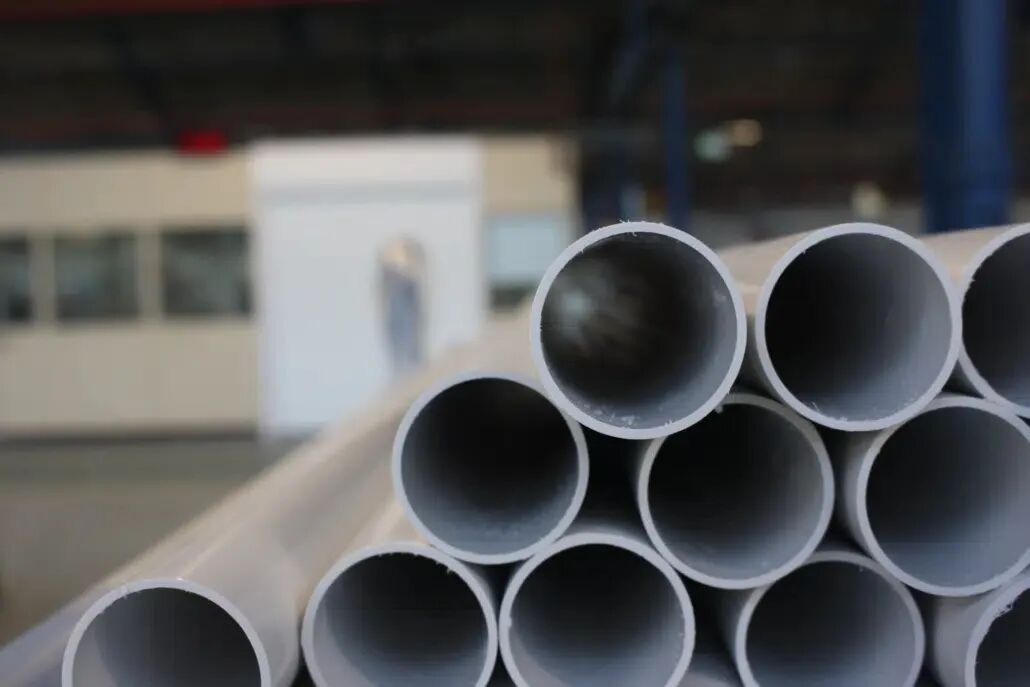
En annan vanlig missuppfattning är att "lägre vridmoment betyder bättre smörjning." I verkligheten bygger PVC-extrudering på kontrollerade smältnings- och skjuvningsprocesser. Överdriven smörjning försvagar skruvens effektiva skjuvverkan, vilket resulterar i otillräcklig energiöverföring för smältning. Även om materialet flyter lättare, kan detta lätt orsaka ofullständig sammansmältning, matta eller vitaktiga ytor, instabil vakuumdimensionering, minskad slaghållfasthet, väggtjockleksfluktuationer, otillräcklig hållfasthet i svetslinjen, dimensionsinstabilitet och formuppbyggnad – särskilt uttalad under höghastighetsextrudering.
För högfyllda CaCO₃-formuleringar blir denna fråga ännu mer framträdande. Den stora mängden fyllmedel försvagar den effektiva bindningen mellan hartspartiklar, medan överskott av smörjmedel minskar smältningseffektiviteten ytterligare. Detta resulterar i långsammare mjukning, smälttrycksfluktuationer, minskad smältstyrka, spröda mekaniska egenskaper och minskad bearbetningskonsistens över olika skift. Vissa fabriker, i ett försök att förbättra flytbarheten, fortsätter att lägga till mer smörjmedel, vilket oavsiktligt pressar formuleringen längre bort från den optimala bearbetningsbalansen. Detta är en betydande anledning till att många högfyllda PVC-rörformuleringar, även om de är lätta att starta upp, kämpar för att upprätthålla en långsiktig stabil produktion.
Därför kan smörjning inte utvärderas isolerat från hela processsystemet. Dess effektivitet påverkas gemensamt av flera faktorer, inklusive fyllmedelsinnehåll, ACR, CPE, stabiliseringssystem, skruvgeometri, extruderingshastighet, temperaturprofil och formdesign. Samma smörjschema som fungerar bra i ett system med låg fyllning kan utlösa otillräcklig smältning i ett mycket fyllt system.
Erfarna processorer bryr sig inte om "vilket smörjmedel som är starkast", utan snarare om "smörjsystemet upprätthåller den optimala fusionsbalansen." En utmärkt PVC-formulering strävar inte efter det lägsta möjliga vridmomentet; istället strävar den efter den bästa balansen mellan smältkvalitet, smältflöde, bearbetningsstabilitet och mekaniska egenskaper. I faktisk produktion är lågt vridmoment bara en processindikator, inte en kvalitetsindikator. Det sanna målet är alltid stabil sammansmältning, stabila dimensioner, stabil ytkvalitet och långsiktigt konsekvent produktion. När allt kommer omkring kan en formulering som verkar erbjuda bättre flytbarhet idag mycket väl bli källan till kvalitetsklagomål i morgon.
Om du behöver mer information,Ningbo Fangli Technology Co., Ltd.välkomnar dig att kontakta för en detaljerad förfrågan, vi kommer att förse dig med professionell teknisk vägledning eller förslag på utrustningsupphandling.
Skicka förfrågan
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy