 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Vanliga missuppfattningar om Twin-Screw Extruders: Bryta traditionella föreställningar för att optimera extruderingsprocesser
Ningbo Fangli Technology Co., Ltd.är entillverkare av mekanisk utrustningmed nästan 30 års erfarenhet avutrustning för extrudering av plaströr, nytt miljöskydd och ny materialutrustning. Sedan starten har Fangli utvecklats utifrån användarnas krav. Genom ständiga förbättringar, oberoende FoU på kärnteknologin och matsmältning och absorption av avancerad teknologi och andra medel, har vi utvecklatPVC-rör extrudering linje, PP-R rörsträngsprutningslinje, PE vattenförsörjning / gasrör extrudering linje, som rekommenderades av det kinesiska byggnadsministeriet för att ersätta importerade produkter. Vi har fått titeln "Förstklassigt varumärke i Zhejiang-provinsen".
Inom plastblandningsindustrin är nästan varje plastdel beroende av den sofistikerade bearbetningen av polymerformuleringar avdubbelskruvsextrudrar(TSE). Med sina utmärkta blandningsegenskaper, höga produktionseffektivitet och överlägsna produktkonsistens,dubbelskruvsextrudrarhar blivit de obestridda ledarna inom kontinuerlig sammansättning.
Men trots att denna teknik har utvecklats i över ett sekel, har många utövare fortfarande missuppfattningar om dess kärnprinciper, vilket leder till avvikelser under kapacitetsexpansion eller faktisk produktion. Idag kommer vi att djupgående analysera de 5 vanligaste missuppfattningarna om dubbelskruvextrudrar.
Missuppfattning 1: Twin-Screw Performance är extremt känslig att bära
Många tror att när skruvarna väl slits kommer maskinens prestanda att sjunka rejält. Verkligheten är: Twin-screw extruders är i allmänhet mindre känsliga för slitage än en-screw extruders.
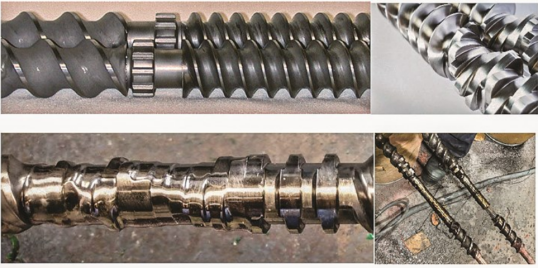
Skruven behöver inte nödvändigtvis vara lika ren och glänsande som den översta bilden; men den får absolut inte bäras i den utsträckning som visas på den nedersta bilden. (Bildkälla: Leistritz)
- Positiv överföringsfördel:Samroterande dubbelskruvar har en unik självtorkande effekt. De motsatta ythastigheterna i den sammangripande zonen ger en starkare positiv transportförmåga än enskruvar.
- Stor tolerans för slitage:I processer med dubbla skruv kan skruvelement eller cylinderfoder vanligtvis fortfarande fungera korrekt även med ett slitage på 3-5 %. Detta beror på att vi självständigt kan justera skruvhastigheten för att kompensera för ökade spelrum. Däremot är slitagegränsen för enkelskruvar vanligtvis bara 1-2%.
- Låg lokal ersättningskostnad:Tvillingskruvar använder en modulär byggstensdesign. Slitage är ofta koncentrerat till områden med hög skjuvning och tryck (ungefär 25-30 % av den totala längden), så underhåll kräver att endast de specifika komponenterna byts ut.
Experttips:Skruvar behöver vanligtvis bytas ut fyra gånger oftare än fat. Detta beror på att skruvspetsarna ständigt är i kontakt med materialet, medan cylinderns yta kommer i kontakt med specifika element endast cirka 25 % av tiden.
Missuppfattning 2: En ventilstoppare kan lösa alla ventilöversvämningsproblem
När "ventilerande översvämning" inträffar vid ventilporten, lägger många instinktivt till en ventilstoppare. Men detta fungerar ofta bara som ett "plåster" som maskerar problemet och kan till och med komplicera systemet i onödan.
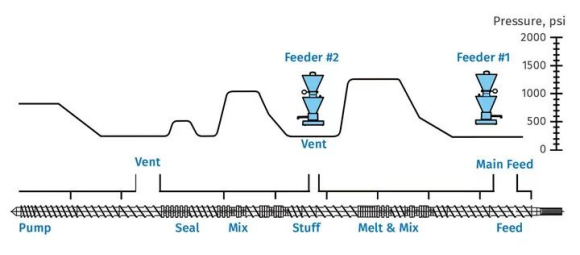
Idealisk skruvdesign som säkerställer nolltryck vid ventilations- och nedströmsmatningspunkter
- Designen är nyckeln: Om skruvkonstruktionen är otillräcklig eller om det finns kraftigt mottryck i pumpsektionen kommer smältan att strömma direkt in i avluftningskolonnen. En ventilstoppare kan inte i grunden lösa översvämningar orsakade av dålig skruvkonstruktion.
- True Purpose of Vent Stuffer: Den är lämplig för formuleringar som innehåller osmälta material (t.ex. pulverfyllmedel), vilket förhindrar att dessa fasta ämnen ackumuleras vid ventilationsporten när de transporteras av höghastighetsånga.
- Grundorsaksanalys: Om en normalt fungerande ventil plötsligt börjar svämma över, bör prioritet ges till att kontrollera skruv-/pipslitage, kylsystemfel, blockering av skärmpaketet eller högt munstyckstryck, snarare än att lita på en ventilstoppare.
Missuppfattning 3: Att förvänta sig en linjär uppskalning i ett steg från labb till produktionslinje
"Formuleringen fungerade i labbet, så den kommer säkert att fungera på produktionslinjen." Detta antagande misslyckas ofta i praktiken.
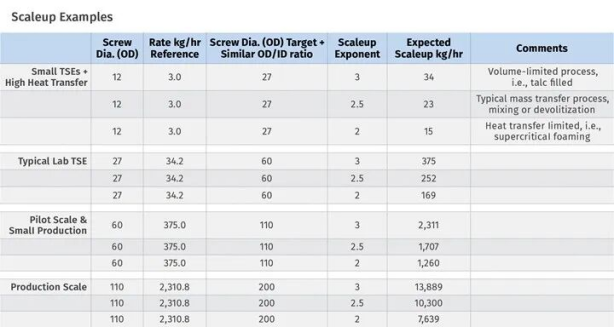
- Gränsvillkorens komplexitet: Uppskalning för produktion involverar flera "gränsvillkor" inklusive fri volym, värmeöverföring (smälttemperaturkontroll), massöverföring (blandning och avgasning) och vridmomentbegränsningar.
- Icke-linjär uppskalning: Volymbegränsade processer skalas med kuben av skruvdiametern (D³), medan värmeöverföringsbegränsade processer skalas med kvadraten (D²). Skillnaden mellan dessa är betydande.
- Tumregel: Genomströmningen av en labb- eller pilotskalalinje bör inte vara mindre än 1/10 av målproduktionsgenomströmningen. Om gapet är större minskar tillförlitligheten av uppskalningsberäkningar avsevärt.
Missuppfattning 4: Twin-Screw Extruders är inte lämpliga för vätskeinjektion
Att uppnå vätskeinjektionsnivåer i kommersiell skala som överstiger 70 % är fullt genomförbart.
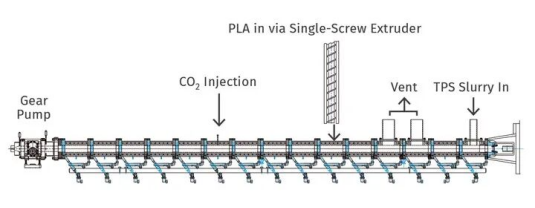
Optimerad design med dubbla skruvar som integrerar smält-, blandnings-, superkritisk CO₂-insprutning, kylning och pumpsektioner
- Nyckelfaktorer: Kärnan i framgångsrik injektion ligger i vätskans viskositet och dess löslighet i polymeren.
- Diverse utrustning: Insprutningssystem som kugghjulspumpar, kolvpumpar, peristaltiska pumpar eller membranpumpar kan väljas baserat på vätskeegenskaper.
- Stegvis injektionsteknik: För vätskeformuleringar med hög andel (t.ex. >70%) är nyckeln gradvis, stegvis injektion för att förhindra att vätska samlas in i skruvkanalerna.
- Superkritiska applikationer: Modern tvåskruvsteknik kan stabilt injicera superkritiska vätskor för skumning, avflyktsbildning eller assisterad mjukning.
Missuppfattning 5: Specifikt vridmoment (eller vridmomentdensitet) är den enda vridmomentindikatorn
Vid utvärdering av extruderns prestanda diskuteras "Specific Torque" (ST, även känd som Torque Density, TD) ofta.
Samma specifika vridmoment men olika OD/ID-förhållanden resulterar i mycket olika fria volymer och processegenskaper
- Definitionell begränsning: Formeln för specifikt vridmoment är ST = Md / a³, där Md är det maximala vridmomentet per axel och a är centrumavståndet.
- Förbiser volym: Denna beräkning återspeglar inte skruvens fria volym (FV). Fri volym beror på skruvens ytter-till-inre diameterförhållande (OD/ID) och påverkar direkt materialgenomströmningen.
- Omfattande utvärdering: Vid val av utrustning måste man hitta den optimala balansen mellan vridmomentkapacitet och tillgänglig skruvvolym.
Att förstå den grundläggande logiken i dubbelskruvsblandning och undvika dessa vanliga kognitiva fällor är det första steget mot att förbättra produktionskvaliteten och effektiviteten.
Om du behöver mer information,Ningbo Fangli Technology Co., Ltd.välkomnar dig att kontakta för en detaljerad förfrågan, vi kommer att förse dig med professionell teknisk vägledning eller förslag på utrustningsupphandling.
Skicka förfrågan
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy